Un jumeau numérique industriel est un modèle d’une machine, d’une ligne, d’un procédé ou d’un site, synchronisé avec ses données réelles, qui sert à prendre une décision de production avant de l’appliquer à l’installation. Sans décision à servir, ce n’est pas un jumeau numérique, c’est une visualisation.
En usine, huit usages reviennent : le réglage de procédé, la maintenance prédictive, la mise en service virtuelle, la planification, la qualité, l’énergie, la formation des opérateurs et la conception produit. Ils n’exigent ni les mêmes données ni la même maturité. Cet article les décrit un par un, avec la décision servie, les données nécessaires et le piège qui fait échouer le passage en production, puis propose une méthode pour choisir le premier.
Quels sont les usages industriels des jumeaux numériques ?
Les usages industriels des jumeaux numériques couvrent tout le cycle de vie d’une installation, de la conception du produit jusqu’à l’exploitation quotidienne, et chacun sert une décision différente.
- Régler un procédé : choisir les consignes.
- Prédire une défaillance : choisir le moment d’intervenir.
- Mettre en service une ligne virtuellement : valider le programme automate avant le chantier.
- Planifier et ordonnancer : séquencer les ordres de fabrication.
- Piloter la qualité : décider d’accepter, de rebuter ou de corriger le procédé.
- Gérer l’énergie d’un site : répartir les charges et arbitrer les investissements.
- Former les opérateurs : entraîner aux démarrages, arrêts et incidents sans risque.
- Concevoir un produit et l’essayer virtuellement : choisir une variante et limiter les prototypes.
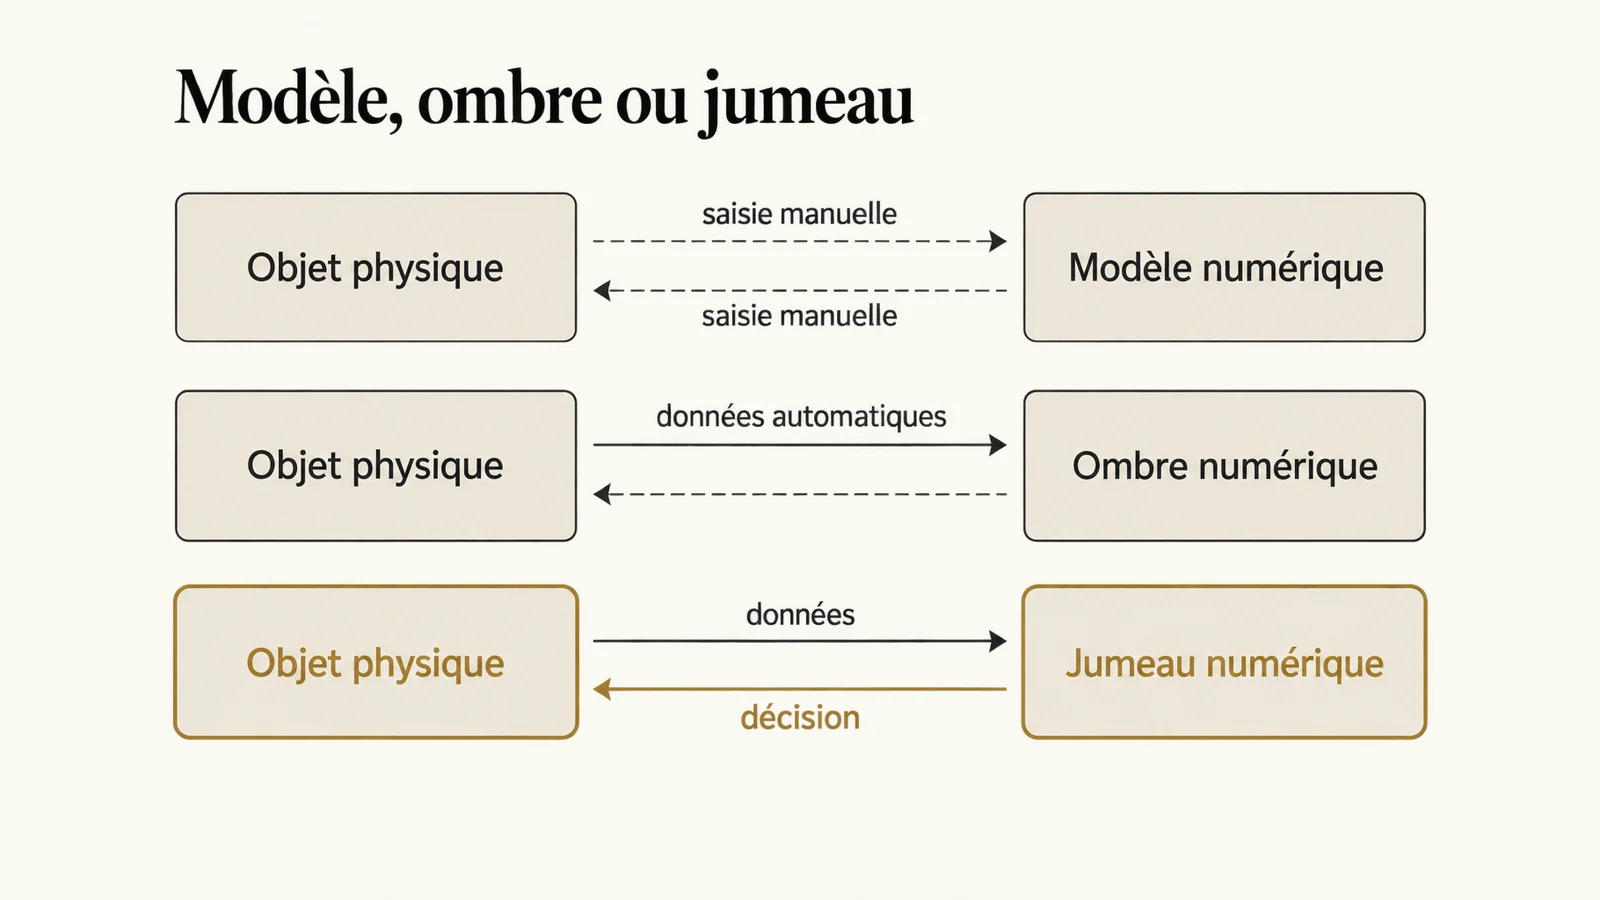
Tous ne sont pas des jumeaux au sens strict. La classification de Kritzinger et de ses coauteurs (2018) distingue le modèle numérique, sans échange automatique de données avec l’objet réel, l’ombre numérique, alimentée automatiquement par l’objet, et le jumeau numérique, où les données circulent dans les deux sens. Pour le cadre général, voir la définition du jumeau numérique et ses exemples.
Comment un jumeau numérique sert-il l’exploitation d’une usine ?
En exploitation, le jumeau numérique sert cinq décisions récurrentes : les consignes, les interventions, l’ordonnancement, le sort des pièces et la consommation d’énergie, chacune avec ses propres données.
Réglage de procédé
Décision servie : les consignes de température, de vitesse, de pression ou de dosage qui tiennent la qualité au moindre coût. Données : mesures de procédé horodatées, consignes appliquées, résultats qualité rattachés au lot. Piège : l’historique ne contient que les consignes habituelles, et le modèle ignore ce qui se passe hors de cette plage, précisément là où l’on cherche à aller. Un plan d’essais ou un modèle physique doit couvrir le domaine visé, comme l’explique la validation du domaine d’une simulation physique par IA.
Maintenance prédictive
Décision servie : quand intervenir et quelles pièces commander. Données : vibrations, températures, courants, historique de la GMAO. Piège : les pannes sont rares, mal datées dans la GMAO, et l’alerte n’a souvent pas de destinataire. Le détail figure dans jumeau numérique et maintenance prédictive.
Planification et ordonnancement
Décision servie : l’ordre de passage des fabrications, l’affectation des ressources, la réaction à un aléa, la capacité pour un nouveau produit. Données : gammes, temps de cycle réels, états des machines, en-cours, issus du MES et de l’ERP. Piège : simuler avec des temps de cycle théoriques, qui donnent un plan juste sur le papier et faux à l’atelier.
Qualité et détection de défauts
Décision servie : accepter, retoucher ou rebuter une pièce, et surtout corriger le procédé en amont. Données : contrôles en ligne, images, mesures reliées au lot et aux paramètres de fabrication. Piège : détecter sans remonter à la cause. Un classifieur d’images trie les pièces ; seul le lien avec les paramètres de procédé évite de refaire les mêmes défauts.
Énergie d’un site
Décision servie : quels équipements faire tourner et quand (compresseurs, fours, froid), quelles charges décaler, quel investissement de récupération engager. Données : comptages par usage, volumes produits, météo, tarifs. Piège : comparer des consommations brutes. ISO 50001 prévoit de normaliser la performance énergétique et sa situation de référence lorsque des facteurs comme la production ou la météo l’influencent significativement ; sans cette correction, on attribue au réglage ce qui vient du volume ou du temps qu’il fait.
Quels usages du jumeau numérique interviennent avant la production ?
Avant la production, le jumeau numérique sert à valider une ligne, un produit ou une équipe sans immobiliser l’installation réelle, et il demande surtout des modèles, peu de données d’exploitation.
Mise en service virtuelle d’une ligne
Décision servie : déclarer le programme automate prêt avant l’arrivée sur site. Le programme réel est testé contre un modèle comportemental de la ligne : cinématique, capteurs, actionneurs, entrées et sorties. La ligne directrice VDI/VDE 3693 feuille 1, révisée en mai 2025, en fixe les types de modèles et le vocabulaire. Données : modèle de la machine et liste des signaux, pas d’historique. Piège : un modèle trop idéal, sans capteur défaillant ni bourrage, qui valide le fonctionnement nominal et laisse les modes dégradés se découvrir au chantier. Second piège : jeter ce modèle après la mise en service, alors qu’il est le point de départ d’un jumeau d’exploitation.
Formation des opérateurs
Décision servie : habiliter un opérateur à conduire, démarrer, arrêter et réagir à un incident. Données : modèle dynamique du procédé, interface de conduite identique à celle de la salle de contrôle, scénarios d’incident. Piège : un simulateur qui n’a pas suivi les modifications de l’installation et enseigne des réflexes devenus faux.
Conception produit et essais virtuels
Décision servie : choisir une variante de conception et limiter le nombre de prototypes physiques. Données : CAO, propriétés des matériaux, conditions d’usage, essais physiques de validation. Piège : une simulation jamais confrontée à un essai réel. Tant qu’aucun produit en service ne la nourrit, c’est un modèle numérique ; elle devient jumeau quand les données terrain du produit la recalent.
Quelle maturité de données demande chaque usage du jumeau numérique ?
La maturité requise dépend du flux de données exigé : certains usages se contentent d’un modèle, d’autres exigent un historique fiable, les plus exigeants une synchronisation continue et une décision bouclée.
Dans le tableau, faible signifie qu’aucun flux d’exploitation n’est nécessaire, moyenne qu’un historique contextualisé suffit, élevée qu’il faut une synchronisation continue avec l’installation et une décision qui revient vers elle.
| Usage | Décision servie | Données nécessaires | Maturité requise |
|---|---|---|---|
| Réglage de procédé | Consignes de production | Mesures, consignes, qualité par lot | Élevée |
| Maintenance prédictive | Date d’intervention, pièces | Capteurs d’état, historique GMAO | Élevée |
| Mise en service virtuelle | Programme automate prêt | Modèle de ligne, signaux d’entrée et sortie | Faible |
| Planification et ordonnancement | Séquence des ordres, capacité | Gammes, temps de cycle réels, états machines | Moyenne |
| Qualité et défauts | Accepter, rebuter, corriger | Contrôles reliés au lot et aux paramètres | Moyenne à élevée |
| Énergie du site | Charges, investissements | Comptages par usage, production, météo | Moyenne |
| Formation des opérateurs | Habilitation, conduite en incident | Modèle dynamique, interface de conduite | Faible à moyenne |
| Conception et essais virtuels | Variante, nombre de prototypes | CAO, matériaux, essais de validation | Faible |
Les usages de maturité faible produisent de la valeur sans attendre l’instrumentation. Les usages de maturité élevée sont ceux qui échouent le plus souvent au passage en production, pour des raisons de données plus que de modèle, comme le montre le travail de corpus qui fait le projet.
Par quel usage commencer un jumeau numérique d’usine ?
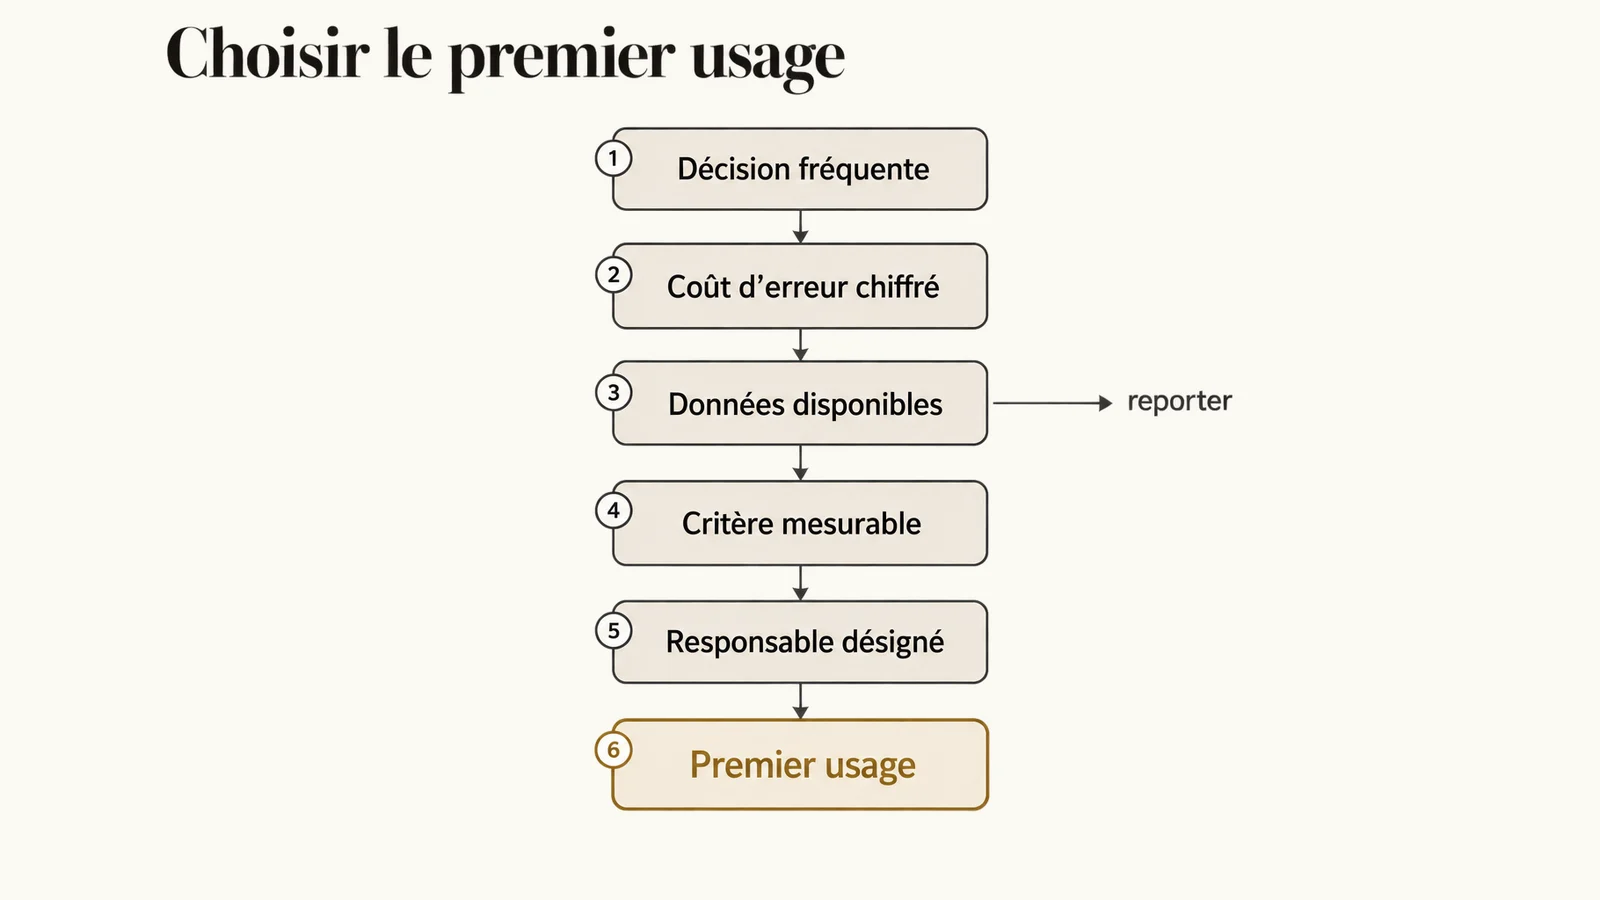
Le premier usage se choisit sur la décision et les données disponibles, pas sur la démonstration : il faut une décision fréquente, un coût d’erreur chiffrable et des données déjà accessibles.
La méthode que j’applique tient en cinq questions, dans cet ordre :
- Quelle décision change, prise par qui et à quelle fréquence ?
- Combien coûte une erreur sur cette décision, chiffré avec l’exploitation ?
- Quelles données existent déjà, avec quel historique et quelle qualité ?
- Quel critère de réussite mesurer, en faisant tourner le jumeau en parallèle de la pratique actuelle ?
- Qui maintiendra le modèle quand l’installation changera ?
Un usage qui échoue à la question 3 se reporte, ou se remplace par un usage de maturité plus faible. Un usage qui échoue à la question 5 deviendra un démonstrateur, selon le mécanisme décrit dans l’anatomie d’un PoC qui ne passe jamais.
Que change l’IA dans un jumeau numérique industriel ?
L’IA ne remplace pas le modèle physique d’un jumeau numérique industriel : elle le rend assez rapide pour l’exploitation, le recale sur l’installation réelle et signale quand il cesse d’être juste.
Les modèles de substitution reproduisent en millisecondes une simulation qui demande des heures, ce qui rend possible l’usage en ligne pour le réglage de procédé ou la conduite ; leur limite est le domaine d’entraînement, détaillé dans le modèle de substitution d’une simulation par IA.
La calibration ajuste les paramètres mal connus (frottements, rendements, coefficients d’échange) sur les mesures, puis les réajuste quand l’équipement vieillit, comme le décrit la modélisation et la calibration d’un jumeau numérique.
La détection d’écart compare le comportement prévu au comportement mesuré et distingue une dérive de l’installation, un capteur défaillant et un modèle devenu faux. Ce suivi relève de l’évaluation continue.
Quelles solutions de jumeau numérique choisir pour l’industrie ?
Il n’existe pas de solution de jumeau numérique unique : on assemble une brique de modélisation, une brique de données et une intégration dans les outils où la décision se prend.
La modélisation va de la simulation physique à la simulation de flux, la donnée vient des historiens, du MES, de l’ERP et de la GMAO, et la décision vit dans la supervision, le MES ou la GMAO. Une plateforme qui affiche le jumeau sans écrire dans ces outils produit un tableau de bord de plus.
Quatre critères départagent les offres : l’accès aux données brutes, des formats de modèle ouverts, la capacité de recalibrer sans l’éditeur et la réversibilité du contrat. L’interface entre la production et la gestion est décrite par la série IEC 62264, issue des travaux ISA-95, qui sert de grille pour vérifier ce qu’une solution échange réellement.
Quelles normes encadrent le jumeau numérique dans l’industrie ?
Pour la fabrication, la référence est la série ISO 23247, cadre de jumeau numérique pour l’industrie manufacturière, dont les quatre premières parties datent de 2021.
Les parties 1 à 4 posent les principes, l’architecture de référence, la représentation des éléments de fabrication et l’échange d’information. La partie 5, publiée en juin 2026, traite du fil numérique qui relie les jumeaux de la conception aux essais ; la partie 6, publiée en 2026, traite de la composition de jumeaux. Deux rapports techniques décrivent des cas d’usage : croissance de lingots de semi-conducteurs et soudage robotisé multipasse.
S’y ajoutent des repères par usage : VDI/VDE 3693 pour la mise en service virtuelle, IEC 62264 pour l’intégration entre production et gestion, ISO 50001 pour le management de l’énergie. Pour cadrer un projet, la page jumeaux numériques présente la démarche, la page industrie les cas du secteur, et un audit IA vérifie qu’un jumeau existant tient ses promesses.
Questions fréquentes
Qu’est-ce qu’un jumeau numérique dans l’industrie ?
C’est un modèle d’une machine, d’une ligne, d’un procédé ou d’un site, synchronisé avec ses données réelles, qui sert à prendre une décision avant de l’appliquer à l’installation. La série ISO 23247 en fixe le cadre pour la fabrication.
Quelle différence entre simulation et jumeau numérique d’usine ?
Une simulation calcule un scénario à partir d’hypothèses fixées. Un jumeau numérique part de l’état mesuré de l’installation, compare en continu ses prévisions aux mesures et renvoie une décision vers l’installation.
La mise en service virtuelle est-elle un jumeau numérique ?
Pas au sens strict : avant le chantier, la ligne n’existe pas et aucune donnée réelle ne circule. Le modèle de mise en service devient le point de départ d’un jumeau quand on le raccorde aux données de la ligne en exploitation.
Faut-il instrumenter toute l’usine avant de commencer ?
Non. La mise en service virtuelle, la formation et la conception produit demandent surtout des modèles. Pour les usages d’exploitation, on instrumente ce que la décision visée exige, après avoir fait l’inventaire des données existantes.
Un jumeau numérique d’usine doit-il être en 3D ?
Non. La 3D aide la mise en service virtuelle et la formation, mais un jumeau de procédé, d’énergie ou d’ordonnancement peut n’avoir aucune géométrie. Ce qui compte est le modèle de comportement et la synchronisation des données.
Qui maintient un jumeau numérique une fois en service ?
Un responsable désigné avant la mise en service, avec une procédure de recalibration déclenchée par les changements de l’installation : pièce remplacée, capteur déplacé, nouveau produit. Sans lui, l’écart entre modèle et réalité grandit sans que personne ne le voie.
Sources
- ISO 23247-1:2021, Automation systems and integration, Digital twin framework for manufacturing, partie 1 : vue d’ensemble et principes généraux.
- ISO 23247-5:2026, Digital twin framework for manufacturing, partie 5 : fil numérique pour le jumeau numérique.
- VDI/VDE 3693 feuille 1 (2025-05), Virtuelle Inbetriebnahme : types de modèles et termes.
- IEC 62264-1:2013, Enterprise-control system integration, partie 1 : modèles et terminologie.
- ISO 50001:2018, Systèmes de management de l’énergie : exigences et recommandations de mise en œuvre.
- Kritzinger, Karner, Traar, Henjes, Sihn, Digital Twin in manufacturing: A categorical literature review and classification, IFAC-PapersOnLine, vol. 51, n° 11, 2018, p. 1016-1022.
Analyse et méthode proposées par Anand Candassamy au 13 octobre 2026.